
企业生产两类支座均严格遵循现行建筑隔震行业标准,LNR300 小型支座硫化成型精度稳定,橡胶与钢板贴合紧密,适配低层小型建筑长期服役;HDR 高阻尼隔震支座改性橡胶原料管控规范,硫化工艺标准化,橡胶内部摩擦耗能性能稳定,无铅环保,适配博物馆、档案馆、住宅密集区等对环保有要求的建筑项目。所有产品出厂完成外观成型检验,配套完整工程报审资料,满足监理、住建部门查验归档要求。
在建筑工程抗震领域,摩擦摆隔震支座凭借其独特的摆式运动原理与可靠的隔震性能,成为众多超巨型建筑工程的重要选择。其中,FPS-9000-400-4.11 作为超巨型承载力、超大位移摩擦摆隔震支座的代表型号,在超高层住宅、超巨型公共建筑等领域应用广泛。衡水双林橡胶制品有限公司作为该型号支座的专业生产厂家,具备规模化生产能力,可提供符合行业标准的摩擦摆隔震支座 FPS-9000-400-4.11,为工程的抗震安全提供保障。
 吉木乃县摩擦摆隔震支座FPSII-8000-400-4.11生产厂家
研究表明,采用隔震技术建造的建筑相较于传统抗震建筑,在保证安全度显著提升的同时,还能实现土建造价的节约:7度区节省3%-6%,8度区节省8%-14%,9度区节省15%-20%。
板式橡胶支座A,B分别给出了对于三跨、五跨、七跨连续梁桥在Ⅰ、Ⅳ类场地,不同烈度水平地震作用下的计算结果.在Ⅰ类场地条件,上部结构传给板式支座的地震力受滑板支座摩擦系数变化的影响不大;在Ⅳ类场地条件下,则随摩擦系数的增加而降低.同时在中标出在低烈度水平地震作用及不同摩擦系数值下,存在部分滑板支座发生滑动的情况.板式橡胶支座剪力随跨数增加的变化规律给出连续梁桥在Ⅱ类场地不同烈度水平地震作用下,随跨数变化的计算结果.从中可知、,上部结构传给板式橡胶支座的地震力随跨数增加仅略有增加.中同时给出了按《规范》公式4.2.6-1.4.2.6-4计算的结果,其中,在按《规范》公式4,2.6-4计算时,摩擦系数取0.02.对于常用的滑板支座,其摩擦系数值通常在0.02—0.06之间,由计算结果可知,按4.2.6-1计算结果与时程分析结果比较接近,变化规律也与时程分析结果类似,但有时所得结果偏低.按《规范》公式4.2.6-4计算,因《规范》规定局≥0.3,P1D=0.02,可知随跨数增加板式支座剪力迅速增加,并随烈度增加而增大,但由5知,时程分析结果并不呈现这样的规律,而随跨数增加,仅略有增加.如果在4.2.6-4式中使用滑板支座所具有的实际摩擦系数值计算,则有时会得到板式支座剪力为负值的错误结果。
 吉木乃县隔震支座FPS-Ⅱ-2000-500-3.8生产厂家
FPSII-6000-400-4.11 型号支座适用于 8 度及以上地震区的各类超大型建筑与公路、市政桥梁工程,尤其适用于需要超大位移隔震的结构。在建筑领域,可应用于超高层建筑、摩天大楼、大型会展中心、机场航站楼等对抗震要求极高的生命线工程,保障建筑在地震中的安全与正常使用功能。在桥梁工程中,适用于大跨度斜拉桥、悬索桥、跨海大桥等,可有效减少地震对桥梁结构的破坏,提升桥梁的抗震性能与使用寿命。此外,该型号支座也可用于核电站、水利枢纽、大型工业厂房等重要建筑,为各类超大型工程提供可靠的隔震解决方案。
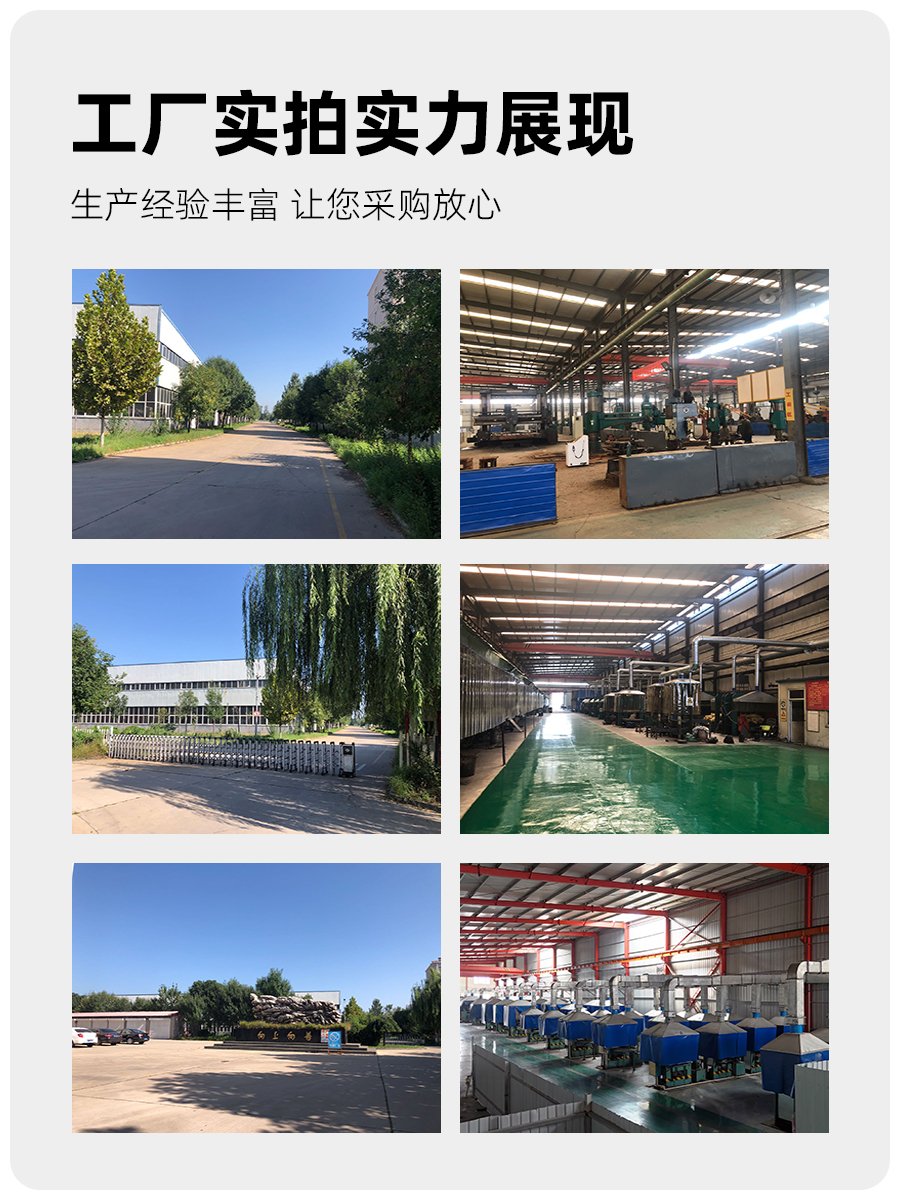
在生产管理方面,公司建立了标准化、智能化的生产体系,从原材料入库、生产加工到成品出厂,每个环节都有明确的操作规范与质量标准。生产过程中,严格执行相关工艺要求,精准控制各项生产参数,确保每个 FPSII-10000-350-3.81 支座的尺寸、性能等指标符合设计要求。
 吉木乃县摩擦摆隔震支座FPSII-10000-350-3.81生产厂家
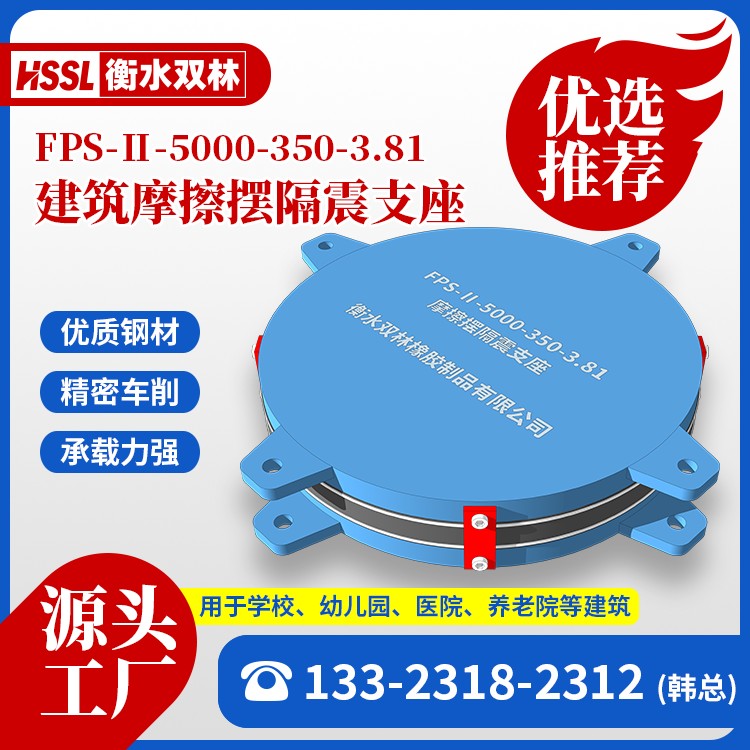
作为专业厂家,公司在生产过程中严格执行相关工艺要求,从原材料采购到成品出厂,建立了完善的质量控制体系。金属构件采用高强度钢材,经过数控加工设备精准加工,关键部位尺寸偏差控制在 ±0.1mm 以内,确保部件之间配合紧密、活动顺畅。摩擦面采用专业处理工艺,确保摩擦面的平整度与清洁度,降低摩擦系数的离散性。公司精准控制各项生产参数,包括金属构件的加工精度、摩擦面的处理工艺、球面曲率的加工标准等,确保每个 FPS-5000-350-3.81 支座的尺寸、性能等指标符合设计要求。
FPSII-2000-400-4.11 作为 II 型摩擦摆隔震支座,采用双主滑动摩擦面设计,地震时通过摆式运动消耗地震能量,同时依靠自身结构实现震后复位,残余变形小,可有效保障结构的正常使用功能。摆动周期 4.11 秒,能够最大限度延长结构自振周期,避开地震动卓越周期(通常为 0.2-1 秒),显著降低结构地震响应,提升结构的抗震能力。
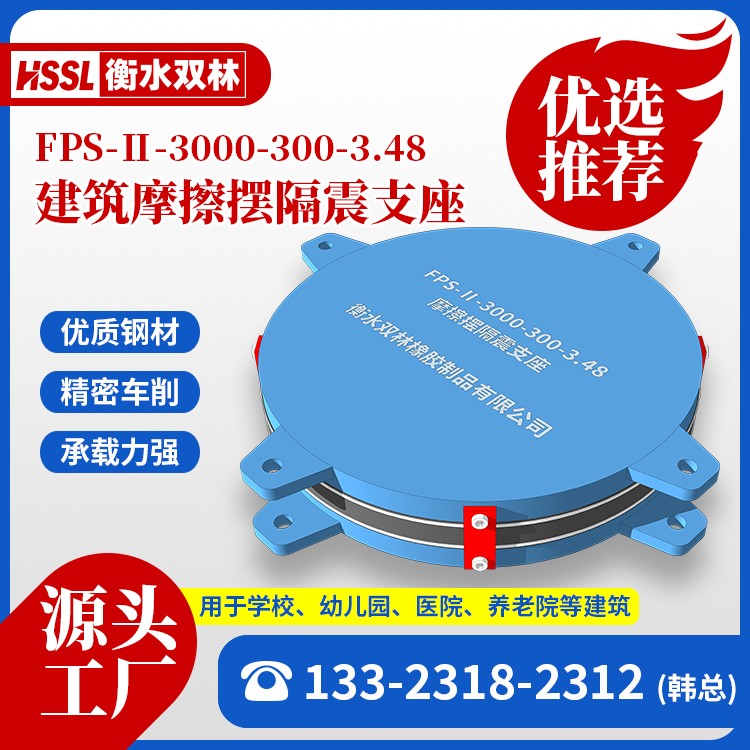
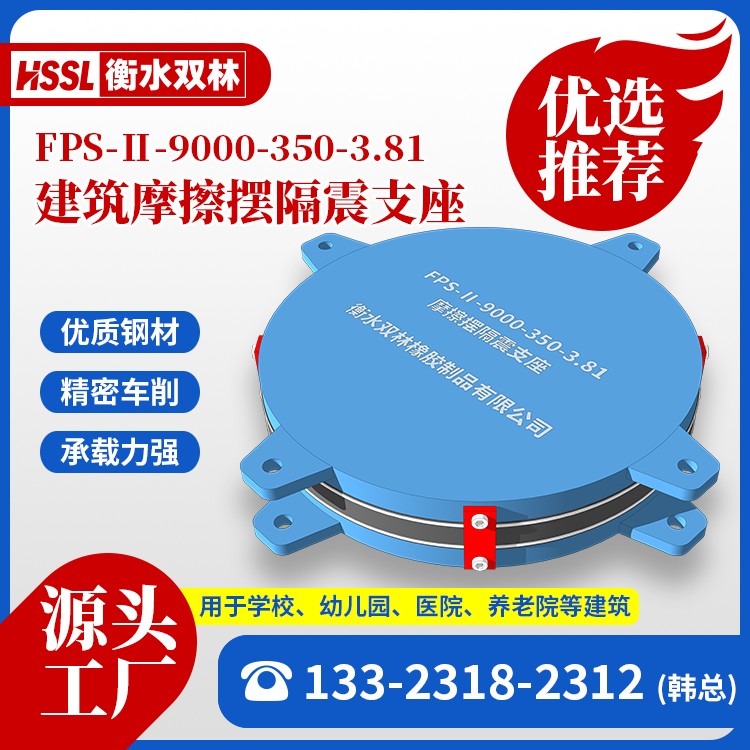
 吉木乃县摩擦摆支座JZQZ-15000生产厂家
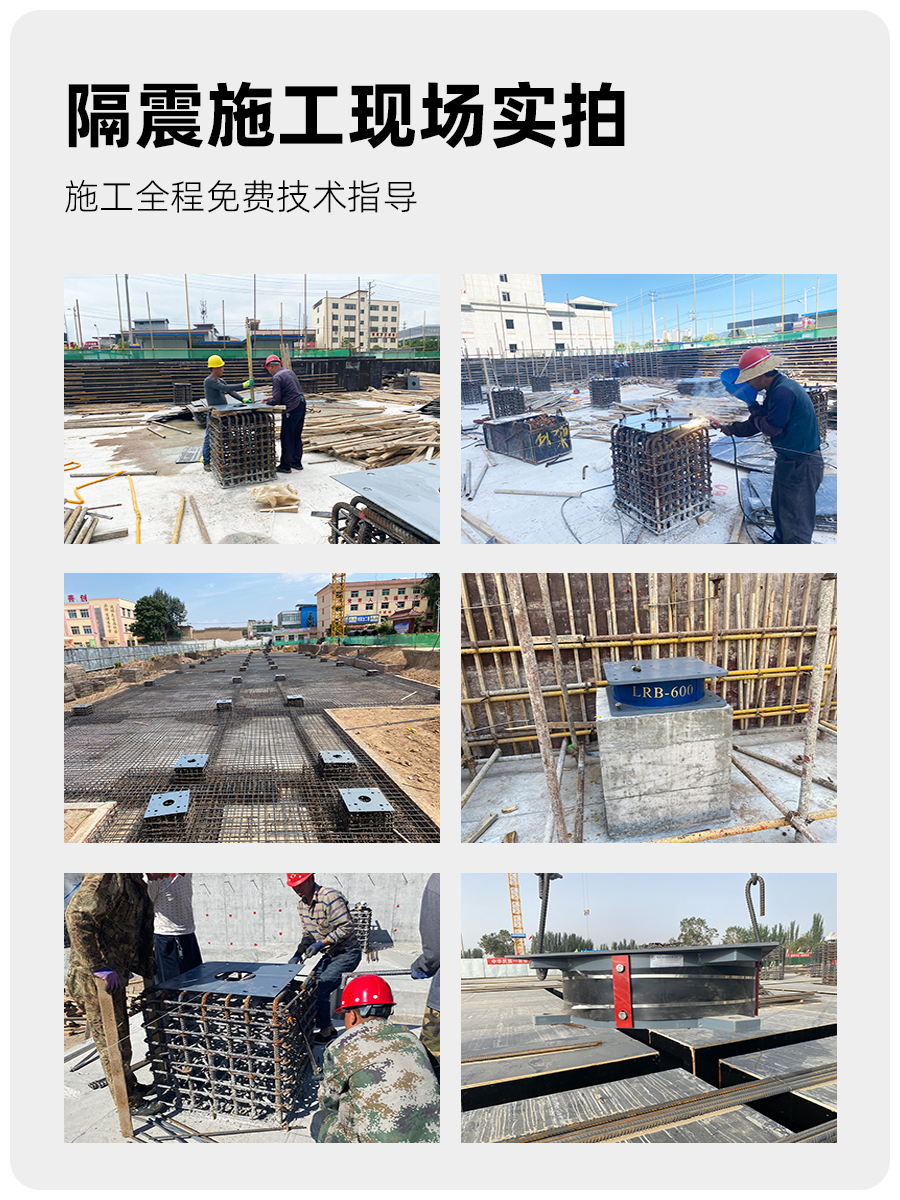
支座垫石施工管控材料与配合比:垫石混凝土强度≥C40,采用机制砂 + 碎石(粒径 5~20mm),掺加聚丙烯纤维(掺量 0.9kg/m3)增强抗裂性,配合比需经监理批复后方可使用;施工工艺:振捣:采用插入式振捣器(振捣棒直径 30mm),振捣至表面无气泡泛出,避免漏振导致蜂窝麻面;养生:浇筑完成后覆盖土工布 + 塑料膜,洒水养生≥7 天,确保强度达标;验收:顶面平整度误差≤2mm/m,高程偏差≤5mm,轴线偏差≤10mm。
变形协调控制:在施工及使用中,必须严格控制相邻支座的竖向变形差异。过大的竖向变形差会导致相连水平构件(如梁)两端产生较大的附加弯矩和剪力,增大节点域的破坏风险。
力学性能方面,摩擦摆隔震支座具备显著优势。竖向承载力方面,支座能够承受超大吨位的竖向荷载,适配高层建筑、重型工业建筑等大荷载工程;水平位移能力方面,支座的水平位移可达支座直径的0.5倍以上,能够适应强震作用下的大变形需求;复位性能方面,支座依靠重力自动复位,无需额外设置复位装置,结构简洁可靠;耐久性方面,摩擦材料具备良好的耐磨性能与抗老化性能,能够满足建筑全寿命周期的使用要求。
隔震支座质量控制的关键环节,贯穿原材料采购、生产加工、成品检测、出厂交付全流程,每一个环节的疏漏都可能影响产品最终质量。第一,原材料质量控制:原材料是产品质量的基础,隔震支座的核心原材料包括天然橡胶、钢板、铅材、耐磨合金等,其品质直接决定产品的力学性能、耐久性与稳定性。优质厂家必须建立严格的原材料采购与检验制度,筛选资质齐全、信誉良好的供应商,对每批次原材料进行进场检验,核对材质证明、检测报告,抽样进行关键性能测试,确保原材料符合生产标准,杜绝不合格原材料进入生产环节。第二,生产工艺质量控制:隔震支座的生产工艺复杂,叠合、硫化、加工、组装等工序均对产品性能有重要影响,工艺参数的精准控制是保障产品质量的核心。优质厂家需采用成熟稳定的生产工艺,制定标准化作业流程,明确各工序的工艺参数(如硫化温度、时间、压力,叠合层数、厚度等),配备专业生产设备,加强生产过程中的巡检与监控,及时纠正工艺偏差,确保每一件产品的生产过程规范、参数精准。第三,成品质量检测控制:成品检测是产品出厂前的最后一道质量防线,需对产品的外观、尺寸、力学性能、耐久性能等进行全面检测,确保产品符合国家及行业标准,满足工程设计要求。优质厂家需建立完善的成品检验制度,配备专业检测设备,由专业检测人员执行检测工作,严格按照标准进行抽样或全检,重点检测竖向承载力、水平刚度、极限剪切变形、阻尼比、摩擦系数等关键性能指标,不合格产品严禁出厂。第四,出厂交付质量控制:产品出厂前需进行包装、标识、资料配套等工作,优质厂家需采用规范的包装方式,做好产品防护,避免运输过程中损坏;清晰标注产品型号、规格、生产日期、批次等信息,便于追溯;配套提供产品合格证、检测报告、出厂证明、安装说明书等完整资料,满足工程竣工验收与使用维护需求。
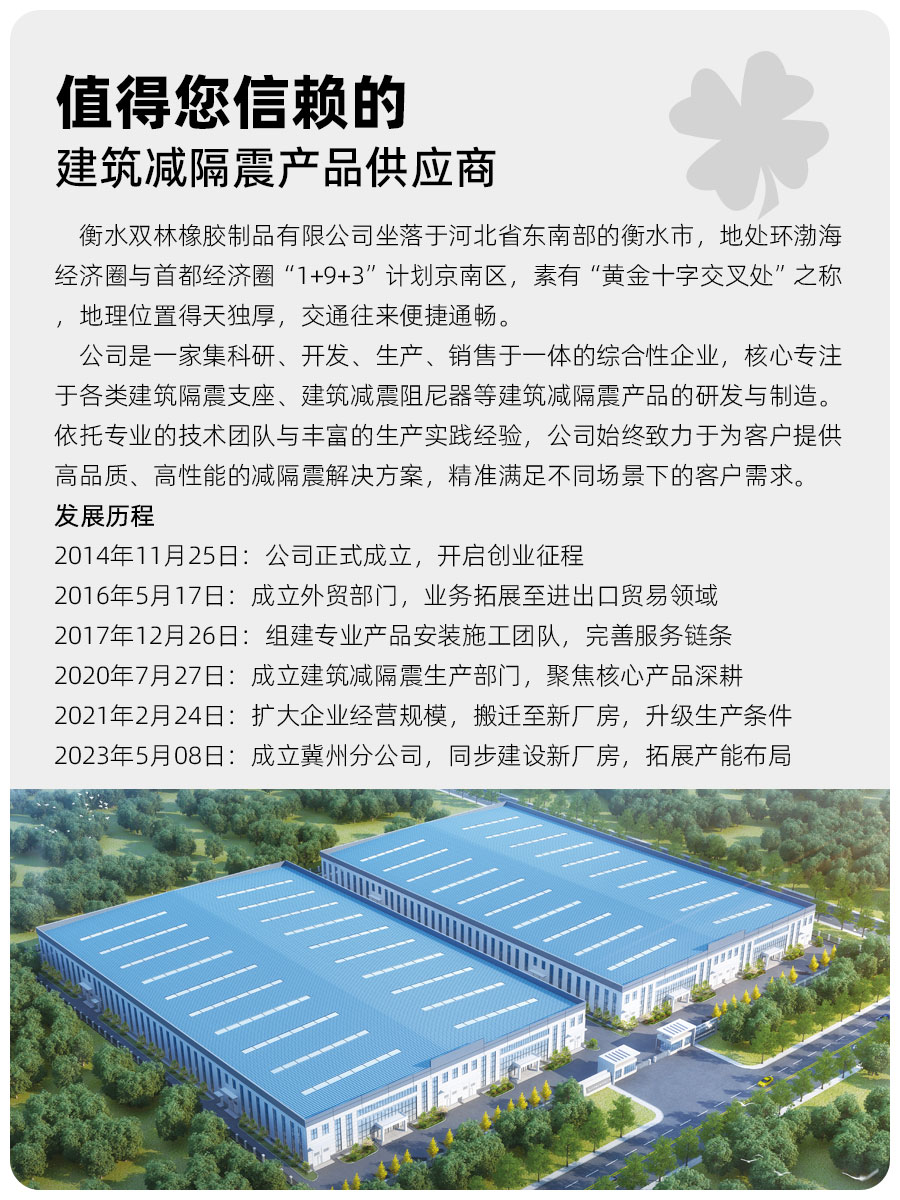
衡水双林橡胶制品有限公司是河北省衡水市专业隔震支座厂家,主营建筑隔震支座、铅芯隔震支座、天然橡胶隔震支座、高阻尼橡胶支座、摩擦摆隔震支座,资质齐全、检测报告完备,支持全国项目供货与技术服务。
隔震支座厂家-衡水双林橡胶制品有限公司
电话:13323182312
地址:河北省衡水市高新区北方工业基地迎宾大街9号
厂家优势
- ·正规源头工厂,多年隔震支座生产经验
- ·产品符合国家规范,提供检测报告与合格证
- ·厂家直供,价格透明,支持批量与定制
- ·提供选型、设计、供货、现场指导一站式服务
- ·全国发货,物流快捷,适配各类建筑隔震工程
主营产品
- ·LRB 铅芯隔震支座
- ·LNR 天然橡胶隔震支座
- ·HDR 高阻尼隔震支座
- ·FPS 摩擦摆隔震支座
- ·建筑减震阻尼器
常见问题

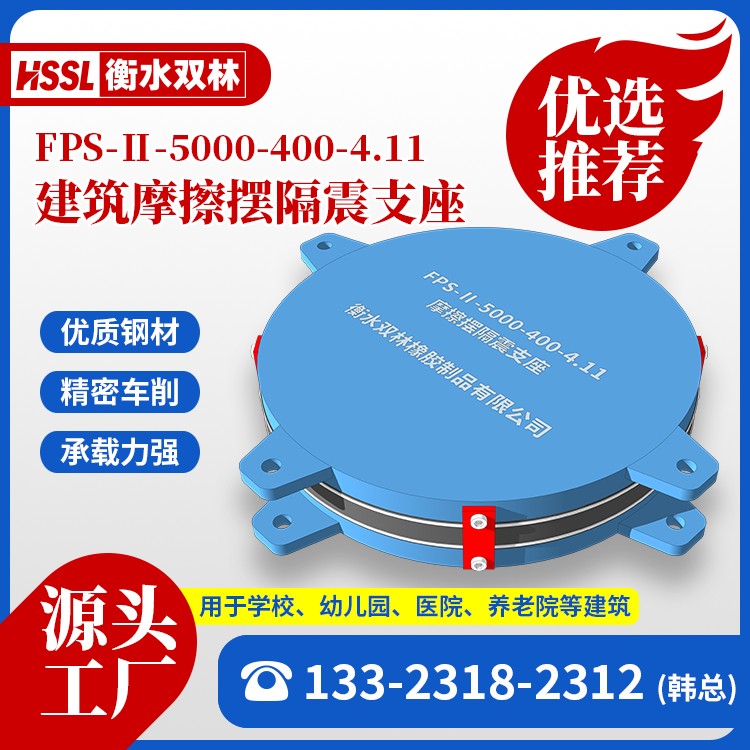








推荐摩擦摆隔震支座FPSII-4000-350-3.81 永平县摩擦摆隔震支座FPSII-2000-400-4.11厂家 永平县FPS隔震支座源头工厂 永平县建筑摩擦摆式隔震支座源头工厂
¥11082
推荐摩擦摆减隔震球形支座生产厂家 海东市摩擦式隔震支座厂家 海东市摩擦摆隔震支座FPSII-9000-400-4.11厂家 海东市摩擦摆隔震支座FPSII-7000-300-3.48厂家
¥18504